
Em regimes de fluxo laminar, o espaço entre o agitador e a parede do vaso atua como o principal gargalo. Ele determina a eficiência do processo e a longevidade do equipamento. As equipes de engenharia enfrentam um desafio altamente complexo aqui. Especificar a folga na parede do agitador de fita helicoidal não é uma opção de modelo padrão. É um cálculo preciso. Você deve equilibrar duas forças concorrentes. Você precisa mobilizar camadas fronteiriças estagnadas. No entanto, você também deve mitigar riscos mecânicos, como deflexão do eixo e custos extremos de usinagem. Muito largo e seu produto degrada. Muito apertado e as lâminas raspam catastroficamente a parede do vaso. Projetamos este artigo para guiá-lo através dessas variáveis cruciais. Nosso objetivo é fornecer às equipes de engenharia e compras uma estrutura clara. Você aprenderá como avaliar as tolerâncias de folga de maneira eficaz em projetos de misturadores personalizados.
Compromisso entre processo e mecânica: Espaços mais apertados melhoram a transferência de calor e eliminam zonas mortas, mas aumentam exponencialmente o risco de contato catastrófico entre a lâmina e a parede.
Implicações de custos: A especificação de folga ultra-próxima do misturador de fita requer recipientes usinados com precisão, aumentando significativamente as despesas de capital (CapEx).
A reologia determina o projeto: A viscosidade, a tensão de escoamento e a sensibilidade térmica do fluido devem orientar a especificação de folga, e não os padrões genéricos da indústria.
As variáveis dinâmicas são importantes: As condições operacionais do mundo real – como expansão térmica e deflexão dinâmica do eixo – devem ser calculadas na especificação de folga no estado frio.
O problema de negócios aqui é grave e caro. Na mistura em tanques de alta viscosidade , a degradação severa do produto geralmente ocorre diretamente na parede do recipiente. A má transferência de calor e o fluido estagnado causam essas falhas localizadas. No entanto, o excesso de engenharia para folgas estreitas cria problemas inteiramente novos. Pressionar lacunas microscópicas causa estouros no orçamento do projeto. Também cria graves responsabilidades de manutenção a longo prazo. Você precisa de uma abordagem altamente equilibrada para resolver isso com segurança.
Você pode medir seu sucesso com base em três critérios distintos. Atender a esses padrões garante um design robusto do mixer.
Alcançar a homogeneidade térmica necessária para taxas precisas de aquecimento ou resfriamento.
Manter os tempos de mistura estritamente dentro das janelas de produção programadas.
Garantir que o agitador opere com segurança abaixo dos limites críticos de fadiga sem fazer contato com o recipiente.
Confiar nas especificações do catálogo do mixer geralmente leva ao fracasso. Polímeros especializados, pastas espessas e resinas viscosas se comportam de maneira imprevisível. As lacunas disponíveis no mercado simplesmente não levam em conta a reologia única do fluido. Uma lacuna “padrão” pode funcionar para um xarope leve. Ele falhará miseravelmente com um adesivo estrutural pesado. Os engenheiros devem olhar além dos catálogos genéricos para encontrar a verdadeira confiabilidade operacional.
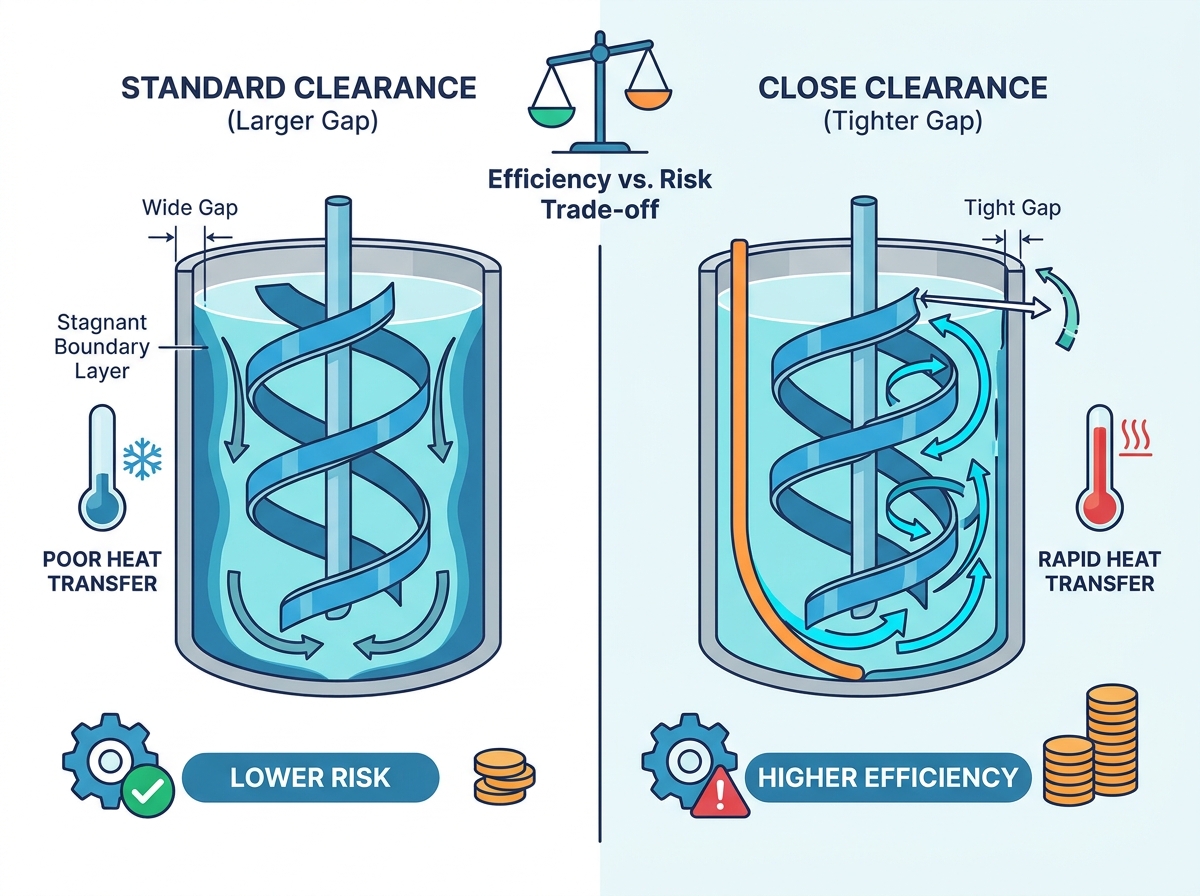
As lâminas da fita funcionam de maneira bastante diferente em regimes de fluxo laminar. Eles deslocam fisicamente o fluido diretamente no limite da parede. Os misturadores turbulentos dependem fortemente da transferência de impulso. Em cenários de alta viscosidade, a transferência de impulso morre rapidamente. O deslocamento físico torna-se a única maneira de forçar o movimento da camada limite. A lâmina deve passar perto o suficiente para empurrar o fluido para dentro.
A distância livre afeta diretamente sua resistência térmica. Uma espessa película fluida na parede do vaso encamisado atua como um isolante teimoso. Fechar a lacuna reduz significativamente a espessura do filme. Esta ação de limpeza física melhora drasticamente as taxas gerais de transferência de calor. Evita que o produto queime ou congele próximo à jaqueta.
O comportamento do fluido muda a forma como você deve abordar o cálculo da folga. Você não pode tratar todos os fluidos espessos de forma idêntica.
Fluidos diluentes: Grandes folgas criam enormes problemas aqui. O fluido altamente viscoso e não cisalhado permanece preso à parede. Apenas o fluido imediatamente próximo à lâmina fica mais fino. Isso cria uma camada isolante permanente de produto espesso.
Fluidos de estresse de produção: você absolutamente precisa de campos de fluxo sobrepostos. Sem eles, a canalização ocorre com frequência. O agitador abre um túnel através do produto. O material circundante permanece completamente estacionário nas zonas mortas.
Você também deve realizar uma verificação da realidade do consumo de energia. Folgas mais apertadas aumentam exponencialmente os requisitos de torque. À medida que você fecha a lacuna, as taxas de cisalhamento aumentam. O motor deve empurrar com muito mais força para manter a rotação. Você deve aumentar o dimensionamento do motor e a robustez da caixa de engrenagens de acordo. Ignorar isso leva a motores parados e eixos quebrados.
A carga irregular de fluido empurra a fita helicoidal para fora do centro durante a operação normal. Pastas e massas espessas criam forças altamente imprevisíveis. Eles agarram a lâmina e puxam a haste lateralmente. Essa deflexão dinâmica afeta diretamente sua margem de folga estática. Uma folga a frio de 5 mm pode encolher para 1 mm sob carga pesada. Você deve calcular essa deflexão com precisão.
O processamento em alta temperatura altera rapidamente as dimensões do recipiente. Você deve calcular a expansão diferencial entre os componentes do agitador e a parede do recipiente. Um eixo de aço inoxidável se expande significativamente a 200°C. Se o vaso se expandir em uma taxa diferente, sua folga desaparecerá. Os cálculos de expansão térmica são críticos para reações aquecidas.
A “fora da circularidade” do navio é uma dura realidade de fabricação. Os vasos de placas laminadas raramente são perfeitamente cilíndricos. O calor da soldagem distorce ainda mais o metal. Essas imperfeições complicam folgas apertadas.
A fabricação normal deixa ondulações e leves ovais na concha do vaso.
Especificar uma folga de 2 mm em um tanque de 3 metros de diâmetro exige uma fabricação cara.
Conseguir isso requer mandrilamento horizontal especializado e fresamento personalizado.
Esta usinagem de precisão acrescenta custos enormes às despesas de capital iniciais.
A raspagem de metal com metal destrói lotes inteiros instantaneamente. Causa graves danos mecânicos ao agitador e ao recipiente. A raspagem também introduz lascas de metal perigosas no produto. Em lotes farmacêuticos ou químicos de alta pureza, esta contaminação é catastrófica. Você perde o lote e enfrenta longos períodos de inatividade para reparos do equipamento.
A escolha da certa para o misturador de fita folga requer a avaliação de três categorias distintas. Você deve alinhar as demandas do seu processo com as realidades de fabricação. Descrevemos as compensações na tabela de comparação abaixo.
Tabela: Categorias de folga do misturador e ajuste de aplicação
Categoria de liberação | Faixa de lacuna típica | Melhor ajuste de aplicação | Limitações Primárias |
|---|---|---|---|
Categoria 1: Liberação Padrão | 5% a 10% do diâmetro do vaso | Viscosidades moderadas; processos sem requisitos rigorosos de transferência de calor; orçamentos limitados. | Tempos de mistura mais lentos; alto potencial de superaquecimento localizado na jaqueta. |
Categoria 2: Fechar Liberação | 1% a 3% do diâmetro do vaso | Viscosidades extremamente altas (>500.000 cP); materiais altamente sensíveis ao calor. | Alto custo de implementação; requer eixos mais pesados e interiores usinados com precisão. |
Categoria 3: Superfície Raspada | Contato físico por meio de raspadores | Materiais assando ou congelando na parede; hot melts reativos. | Introduz peças vestíveis; aumenta o tempo de inatividade para manutenção; possível derramamento de partículas. |
A categoria 1 representa a linha de base do setor. Adapta-se perfeitamente a viscosidades moderadas. Você escolhe esta opção quando os processos não possuem requisitos rígidos de transferência de calor. Funciona bem para aplicações que exigem despesas de capital restritas. No entanto, tem limitações distintas. Você experimentará tempos de mistura mais lentos. Você também enfrenta um alto potencial de superaquecimento localizado na jaqueta.
A categoria 2 exige engenharia de precisão. Ele se adapta a viscosidades extremamente altas, superiores a 500.000 cP. Você precisa disso para materiais altamente sensíveis ao calor que exigem rápida transferência de calor. O custo de implementação é inegavelmente alto. Você precisa de eixos mais pesados para resistir à deflexão. Você também precisa de rolamentos premium e interiores de vasos usinados com precisão.
A categoria 3 utiliza contato físico via raspadores de PTFE ou UHMW. Cabe materiais assados ou congelados na parede. Funciona bem para produtos alimentícios pegajosos ou hot melts reativos. As compensações são significativas, no entanto. Ele introduz peças vestíveis na embarcação. Aumenta o tempo de inatividade para manutenção. Também aumenta o risco de potencial derramamento de partículas no lote.
Você deve fornecer aos OEMs do misturador dados completos e precisos. Forneça curvas reológicas completas para o seu fluido. Métricas de viscosidade de ponto único enganam os engenheiros e levam a projetos ruins. Inclua gravidade específica, temperaturas operacionais máximas e metas de tempo de lote. Quanto mais dados você fornecer, melhor o fornecedor poderá calcular a lacuna.
A avaliação das propostas dos fornecedores requer um exame minucioso. Exija transparência em relação aos cálculos de desvio do eixo. Pergunte exatamente como eles determinam a deflexão sob carga máxima. Verifique cuidadosamente as tolerâncias de fabricação de seus recipientes. Suas garantias de liberação devem levar em conta a irregularidade. Se eles prometerem uma folga de 3 mm, pergunte como eles usinam o vaso para garanti-lo.
A implementação e implementação exigem testes rigorosos. O Teste de Aceitação de Fábrica (FAT) é absolutamente inegociável. Você deve realizar testes de funcionamento a seco nas instalações do fornecedor. Use calibradores de folga para verificar manualmente as folgas a frio. Gire manualmente o eixo para verificar se há pontos apertados. Faça isso antes que o fornecedor envie a unidade para suas instalações.
Otimizar a folga da parede do agitador de fita helicoidal é essencialmente um exercício de gerenciamento de riscos. Você deve pesar os ganhos de eficiência térmica em relação aos riscos de falhas mecânicas. O melhor retorno do investimento vem de uma correspondência rigorosa. Alinhe a tolerância de folga diretamente à reologia e às demandas térmicas do fluido. Nunca opte cegamente pela lacuna mais estreita possível.
Encorajamos fortemente a consulta de engenheiros de mixagem especializados no início do projeto. Execute primeiro modelos de Dinâmica de Fluidos Computacional (CFD). Realize testes em escala piloto antes de finalizar quaisquer especificações em grande escala. Tomar essas medidas evita falhas catastróficas e garante o sucesso operacional a longo prazo.
Audite minuciosamente seus dados atuais de reologia de fluidos antes de entrar em contato com fornecedores.
Defina claramente suas metas de transferência de calor e tempos de lote não negociáveis.
Solicite cálculos de desvio dinâmico de seus fornecedores durante a fase de proposta.
Exija verificações físicas do medidor de folga durante o teste de aceitação de fábrica.
R: Não existe um padrão universal. As faixas típicas ficam entre 1% e 10% do diâmetro do impulsor. O número exato depende muito do tamanho do recipiente, da capacidade de usinagem e da viscosidade do fluido. As aplicações padrão utilizam folgas mais amplas, enquanto os processos altamente viscosos ou sensíveis ao calor exigem tolerâncias mais restritas.
R: Folgas mais estreitas aumentam drasticamente a taxa de cisalhamento na parede do vaso. Este cisalhamento elevado requer um torque muito maior para manter a rotação. Conseqüentemente, você precisa de maior potência do motor e caixas de câmbio mais fortes. Isso impacta diretamente nos custos operacionais de energia e no dimensionamento inicial do equipamento.
R: Os raspadores só são necessários se o seu produto assar, cristalizar ou ficar completamente estagnado na parede, apesar das folgas estreitas. Eles adicionam custos de manutenção significativos e introduzem peças vestíveis. Você deve avaliá-los estritamente como último recurso para melhorar a transferência de calor.
R: Raramente, a menos que você substitua totalmente o agitador. Modificar uma embarcação existente geralmente é impraticável devido à irregularidade existente. A atualização do diâmetro da fita requer um recálculo cuidadoso dos limites existentes do eixo e da caixa de engrenagens. Muitas vezes é mais econômico projetar um novo sistema.


